ТЕХНИЧЕСКИЙ МАТЕРИАЛ / МЕТАЛЛОРЕЖУЩИЙ ИНСТРУМЕНТ
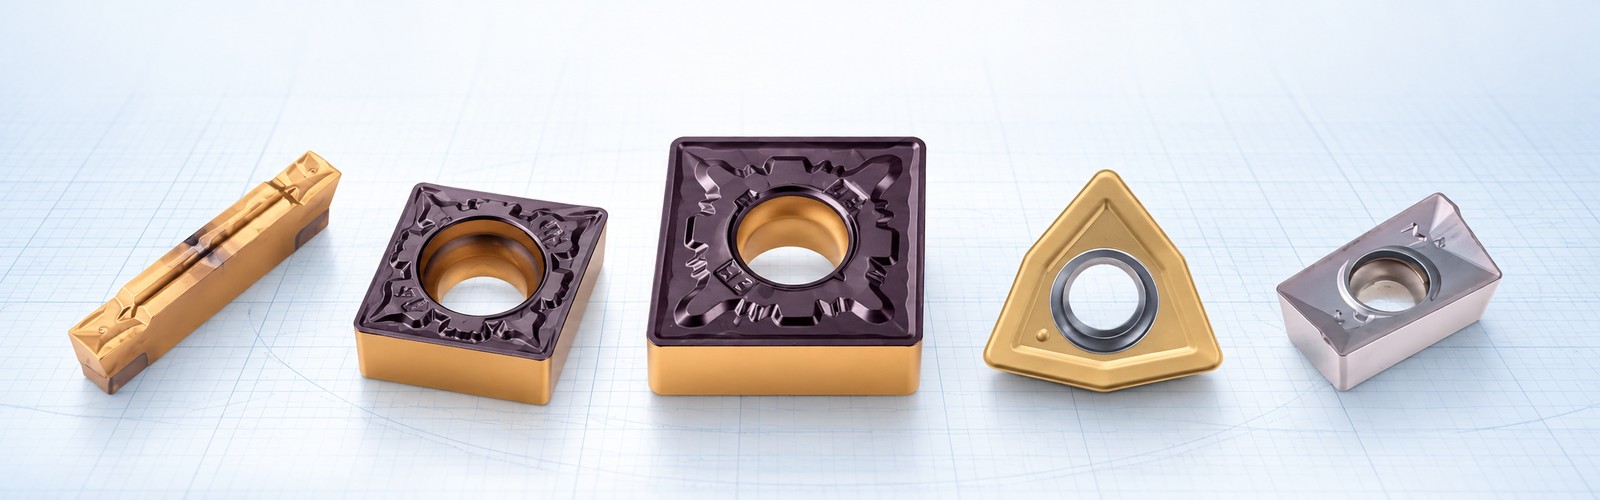
Сменные твердосплавные пластины используются практически на всех современных токарных и фрезерных станках с ЧПУ. Они позволяют быстро заменить изношенную режущую кромку, не меняя державку или корпус фрезы.
Производителей пластин много, и цены на внешне похожий инструмент могут заметно отличаться. Поэтому вполне закономерный вопрос: можно ли вместо дорогой оригинальной пластины поставить более доступную, например HADSTO?
Во многих случаях можно. Но здесь важно понимать, что похожая форма пластины ещё не означает, что она подойдёт к вашему инструменту. У одних видов пластин размеры стандартизованы, и заменить производителя достаточно просто. У других посадочные места отличаются, и подобрать аналог уже сложнее.
Разберёмся, какие пластины бывают, когда они взаимозаменяемы и как правильно подобрать пластину HADSTO под конкретную обработку.
Какие бывают формы твердосплавных пластин?
Сменные пластины отличаются формой, размерами, способом крепления и геометрией режущей кромки.
В первую очередь они делятся по назначению: для точения, обработки канавок, нарезания резьбы, сверления и фрезерования.
У каждой группы есть свои особенности.
ФОРМА ПЛАСТИН И НАЗНАЧЕНИЕ
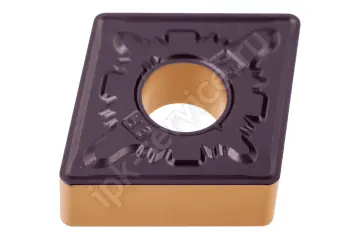
Токарные пластины чаще всего имеют форму ромба, треугольника, квадрата или тригона. Например, CNMG, DNMG, WNMG, TNMG, CCMT. От формы зависит прочность режущей кромки, количество рабочих вершин и возможность обрабатывать различные поверхности.
Пластины с большим углом при вершине, например CNMG с углом 80°, имеют достаточно прочную режущую кромку и хорошо подходят для наружного точения. Пластины DNMG с углом 55° удобнее при профильной обработке, а VNMG с углом 35° позволяют работать в более труднодоступных местах, но требуют аккуратного выбора режимов резания.
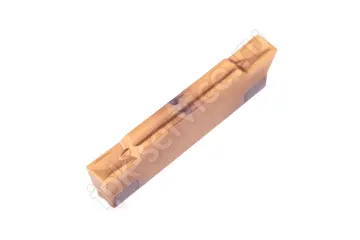
Канавочные и отрезные пластины имеют вытянутую форму с узкой режущей частью. Их основное отличие — ширина канавки, которую они могут обрабатывать. Один из распространённых типов — MGMN.
Резьбовые пластины имеют режущую кромку, соответствующую профилю нарезаемой резьбы. Здесь важны не только размеры самой пластины, но и угол профиля, шаг резьбы, направление резания.
Сверлильные пластины устанавливаются в корпуса сверл со сменными пластинами. Для таких сверл часто используются квадратные SPMG, SPMT и тригональные WCMT, WCMX.
Фрезерные пластины отличаются большим разнообразием форм. Они могут быть прямоугольными, квадратными, круглыми, многоугольными и иметь достаточно сложную геометрию.
При выборе пластины для любой операции сначала нужно убедиться, что она подходит к посадочному месту инструмента. Только после этого выбирают сплав, стружколом и другие характеристики.
Токарные пластины: почему их проще заменить аналогами?
С токарными пластинами ситуация наиболее удобная для покупателя.
Форма и основные размеры таких пластин стандартизованы по ISO 1832. Благодаря этому пластины одного типоразмера, выпущенные разными производителями, в большинстве случаев взаимозаменяемы.
Например, у нас в ассортименте есть токарная державка:
MCLNR2020K12 — державка токарная наружная ИПК.
Она рассчитана на установку пластин CNMG типоразмера 12.
Поэтому вместо пластины ИПК можно установить пластину HADSTO, Sandvik, Korloy или другого производителя, если совпадают необходимые присоединительные размеры и конструкция пластины.
Для такой державки распространены пластины CNMG120404, CNMG120408 и CNMG120412. Они отличаются радиусом при вершине, но относятся к одному посадочному размеру CNMG1204.
При этом важно сравнивать не только надпись CNMG12, но и толщину пластины, геометрию крепёжного отверстия и исполнение посадки.
Как разобраться в обозначении токарной пластины?
Возьмём для примера:
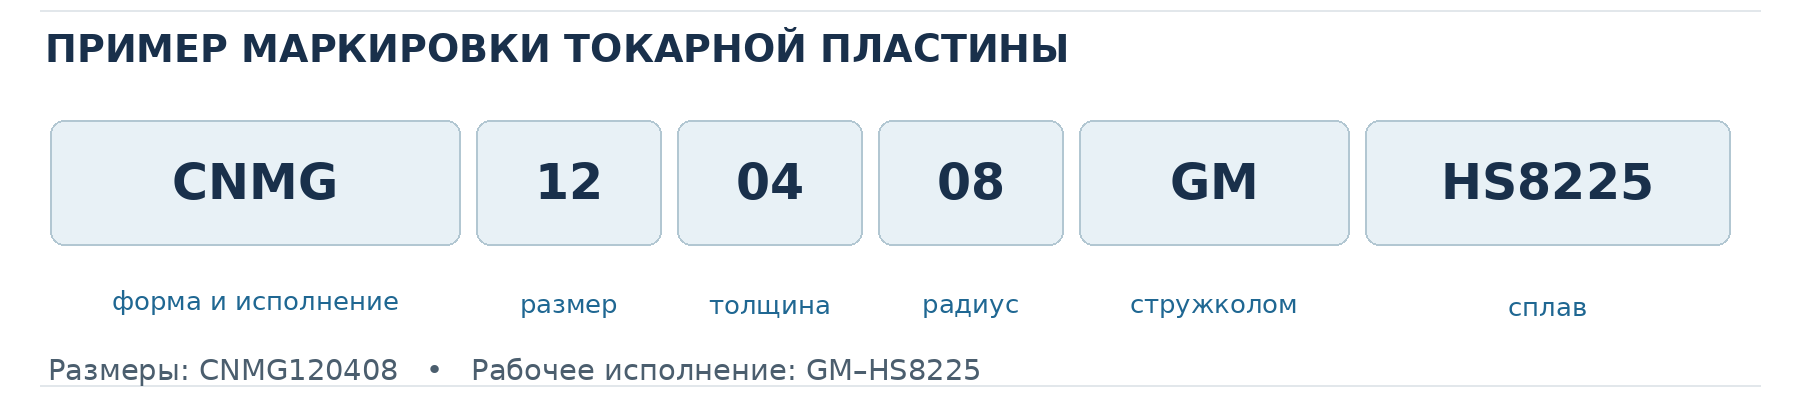
CNMG120408-GM-HS8225
Это токарная пластина HADSTO для обработки стали. Разберём её обозначение.
- C — ромбическая форма пластины с углом при вершине 80°.
- N — задний угол 0°. Такие пластины называют негативными, они обычно двусторонние.
- M — класс точности изготовления.
- G — конструктивное исполнение пластины с крепёжным отверстием и стружколомающей геометрией с двух сторон.
- 12 — типоразмер пластины. В данном случае диаметр вписанной окружности составляет 12,7 мм.
- 04 — код толщины пластины, в данном случае 4,76 мм.
- 08 — радиус при вершине 0,8 мм.
- GM — тип стружколома, предназначенный для определённого диапазона глубин резания и подач.
- HS8225 — марка твёрдого сплава HADSTO.
Первые буквы и цифры относятся к стандартной системе обозначения геометрии. А вот стружколом и марка сплава — это уже обозначения конкретного производителя.
Именно поэтому две пластины CNMG120408 разных брендов могут иметь одинаковые присоединительные размеры, но совершенно по-разному работать при резании.
Какой радиус при вершине выбрать?
У токарных пластин одного типоразмера могут быть разные радиусы при вершине.
Наиболее распространённые:
0,4 мм — часто используется для чистового точения, небольших подач и обработки нежёстких деталей. Меньший радиус позволяет снизить радиальную составляющую силы резания.
0,8 мм — универсальный вариант для большинства токарных операций. Подходит для чистовой и получистовой обработки, а в подходящих условиях — и для черновой.
1,2 мм — более прочная вершина, которую можно использовать при больших подачах и глубинах резания. Но она создаёт большую радиальную нагрузку, поэтому для длинных тонких валов или недостаточно жёсткой системы такой радиус не всегда будет лучшим выбором.
Если вы впервые подбираете пластины для обычного наружного точения, CNMG120408 с радиусом 0,8 мм часто оказывается хорошим отправным вариантом.
Канавочные пластины: когда можно заменить производителя?
С канавочными пластинами всё немного сложнее.
Единого стандарта, который гарантировал бы взаимозаменяемость всех канавочных пластин, нет. Многие производители используют собственные системы крепления.
Особенно часто это встречается у специализированных европейских инструментальных систем, где посадочное место державки рассчитано на определённую серию пластин.
В результате покупатель оказывается привязан к конкретному производителю. Если оригинальных пластин нет в наличии или их стоимость слишком высока, приходится искать замену вместе с державкой.
Но существуют и широко распространённые системы, которые выпускают сразу несколько производителей.
Одна из них — MGMN.
Державки и пластины MGMN широко распространены среди азиатских производителей инструмента. Пластины одинакового типоразмера часто можно устанавливать в одни и те же державки независимо от бренда.
Например, для канавочной державки MGEHR2020-3 ИПК, рассчитанной на пластину шириной 3 мм, можно рассмотреть:
MGMN300-M-HS7225 — пластина твердосплавная HADSTO и
MCMN300-M YP751 пластина твердосплавная ИПК.
В данном обозначении MGMN указывает на тип пластины, 300 — на номинальную ширину режущей части 3 мм, M — на исполнение режущей геометрии, HS7225 и YP751 — на марку сплава.
В ассортименте HADSTO представлены пластины MGMN шириной от 1,5 до 6 мм, в том числе с разными стружколомами.
Это даёт возможность подбирать пластины не только по ширине канавки, но и по обрабатываемому материалу и условиям резания.
Резьбовые пластины: на что обратить внимание?
У резьбовых пластин ситуация похожа на токарные. Существуют распространённые типоразмеры, которые выпускают многие производители.
Например, для наружного нарезания резьбы часто применяются пластины 16ER, а для внутреннего — 16IR (16NR).
Если державка рассчитана на стандартную пластину 16ER, обычно можно подобрать подходящую пластину другого производителя, в том числе HADSTO.
Но нужно учитывать не только размер.
Резьбовые пластины различаются профилем резьбы, шагом, направлением резания и исполнением режущей кромки.
Например, для нарезания наружной метрической резьбы с шагом 1,5 мм можно использовать:
16ER150ISO-HS5125 — пластина резьбовая HADSTO.
Для внутренней резьбы такого же профиля и шага:
16IR150ISO-HS5125 — пластина резьбовая HADSTO.
Обе пластины имеют типоразмер 16, но предназначены для разных операций.
В ассортименте также есть универсальные резьбовые пластины с частичным профилем, которые позволяют нарезать резьбы нескольких шагов. Это удобно при мелкосерийной обработке, когда приходится часто менять номенклатуру деталей.
Но для получения полного профиля резьбы, включая правильную форму вершин, обычно предпочтительнее использовать пластину, рассчитанную на конкретный шаг.
Всегда ли резьбовые пластины взаимозаменяемы?
Нет. Некоторые производители выпускают фирменные резьбовые системы с особой формой посадочного места.
Например, у Sandvik есть система CoroThread 266, а у ZCC-CT встречаются специальные серии резьбовых пластин и державок с собственными обозначениями и посадочными размерами.
Для таких систем нельзя автоматически подбирать замену только по внешнему сходству пластины.
Если державка рассчитана на специальную фирменную серию, сначала нужно проверить размеры и конструкцию посадочного места.
А вот для распространённых державок под обычные 16ER, 16IR (16NR) и 22ER, 22IR (22NR) выбор производителей значительно шире.
Пластины для корпусных сверл: SPMG, SPMT, WCMT и WCMX
Сверла со сменными твердосплавными пластинами часто используют для обработки отверстий среднего и большого диаметра.
У них есть существенное преимущество перед цельными твердосплавными сверлами: при износе режущих кромок можно заменить только пластины, сохранив корпус сверла.
Но здесь важно учитывать одну особенность.
Единого стандарта взаимозаменяемости сверлильных пластин нет.
Многие крупные производители разрабатывают собственные корпуса сверл и специальные пластины, рассчитанные именно на эти корпуса. Поэтому далеко не всегда можно установить пластину другого бренда, даже если внешне она очень похожа.
В то же время среди азиатских производителей широко распространены корпусные сверла под два основных семейства пластин:
SPMG и SPMT — пластины квадратной формы.
WCMT и WCMX — пластины тригональной формы.
Пластины одного семейства и типоразмера разных производителей во многих случаях имеют близкие присоединительные размеры.
Например, в нашем ассортименте представлены:
- SPMG090408DG-HS5231 — сверлильная пластина HADSTO.
- SPMT090408-SK YP731 — сверлильная пластина ИПК.
- WCMX040208-HS5131 — сверлильная пластина HADSTO.
- WCMX040208-SK YP731 — сверлильная пластина ИПК.
Для сверла, рассчитанного на WCMX040208, можно рассматривать пластины такого же полного типоразмера разных производителей.
С пластинами SPMG и SPMT также встречаются взаимозаменяемые исполнения, но одного совпадения размера недостаточно. Буквы G и T обозначают разные конструктивные особенности пластины, поэтому посадку необходимо проверить.
При замене производителя обязательно проверяйте форму и размер пластины и размер крепёжного винта.
Фрезерные пластины: почему подобрать аналог сложнее всего?
С фрезерными пластинами ситуация самая разнообразная.
Производители фрез часто разрабатывают собственную форму пластины и посадочного места. Причём даже при похожем внешнем виде пластины могут отличаться толщиной, углами, расположением крепёжного отверстия и геометрией опорной поверхности.
Поэтому для большинства фрезерных пластин нельзя гарантировать взаимозаменяемость только по первым буквам обозначения.
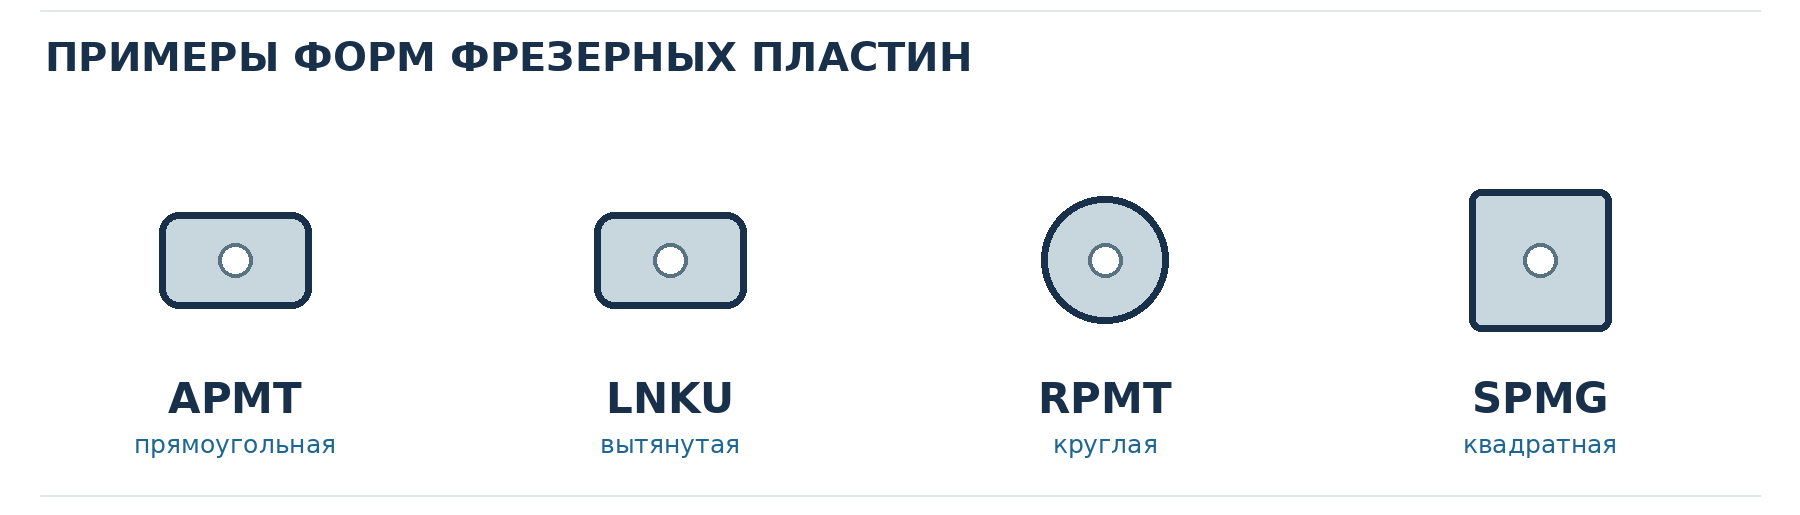
Но есть несколько распространённых семейств, которые выпускаются разными производителями и нередко подходят к одним и тем же корпусам фрез.
К ним относятся:
| Тип пластины | Где применяется |
|---|---|
| APKT1604, APMT1604 | Фрезерование уступов, пазов и плоскостей |
| APMT1135 | Концевые фрезы небольшого диаметра, обработка уступов |
| LNKU0303 | Фрезы для больших подач |
| WNMU080608 | Фрезерование плоскостей и уступов. |
| RP / RD | Круглые пластины для профильного и другого фрезерования |
| SEET12T3 | Торцевое фрезерование |
Например, в нашем ассортименте есть:
APMT1135PDER-FM-HS5130 — пластина фрезерная HADSTO.
APMT1604PDER-FM-HS5130 — пластина фрезерная HADSTO.
LNKU0303ZNR-MH HR52522B — пластина фрезерная HADSTO.
RPMT1204MO-FM-HS5130 — круглая фрезерная пластина HADSTO.
Пластины APMT1135 и APMT1604 внешне очень похожи, но отличаются размерами и рассчитаны на разные посадочные места.
При замене пластин во фрезе лучше всего сравнить полную маркировку и размеры, а затем проверить посадку непосредственно в корпусе.
Пластина должна ровно лежать на опорных поверхностях и надёжно фиксироваться винтом. После установки необходимо проверить положение режущей кромки относительно корпуса и соседних пластин.
Как подобрать пластину HADSTO по обрабатываемому материалу?
После того как определили подходящую форму и размер пластины, нужно выбрать марку твёрдого сплава.
Это не менее важно, чем геометрия.
Одна и та же пластина CNMG120408 может выпускаться в нескольких сплавах. Внешне они будут похожи, но работать с разными материалами будут по-разному.
В зависимости от материала заготовки инструмент должен обладать определённым сочетанием твёрдости, износостойкости, прочности и устойчивости к высоким температурам.
Для токарной обработки у HADSTO есть несколько специализированных марок сплавов.
HS8225 — для обработки стали
HS8225 — износостойкий твёрдый сплав с CVD-покрытием, предназначенный прежде всего для токарной обработки сталей.
CVD-покрытие хорошо защищает режущую кромку от износа и высоких температур. Такие покрытия широко применяются при обработке углеродистых и легированных сталей на производительных режимах резания.
HS8225 можно использовать для чистовой, получистовой и черновой обработки — в зависимости от выбранного стружколома и условий работы.
Например:
CNMG120408-GM-HS8225 — универсальный вариант для получистового точения стали.
CNMG120408-GR-HS8225 — вариант для черновой обработки стали.
HS6115 — для обработки чугуна
При точении серого и высокопрочного чугуна стоит рассмотреть сплав HS6115.
Он имеет износостойкое CVD-покрытие и рассчитан на работу с чугуном, в том числе в условиях умеренно прерывистого резания.
Например:
CNMG120408-GH-HS6115 — пластина HADSTO для обработки чугуна.
Поэтому, если в цехе на одной державке обрабатывают сначала стальные, а затем чугунные детали, нет необходимости менять саму державку. Достаточно подобрать пластину подходящего сплава и геометрии.
HS7225 — для нержавеющей стали
Нержавеющие стали обычно требуют другого подхода к выбору режущего инструмента.
Они склонны к налипанию материала на режущую кромку, а некоторые марки обладают высокой вязкостью и плохо отводят тепло из зоны резания.
Для таких материалов у HADSTO есть сплав HS7225 с PVD-покрытием.
PVD-покрытия часто применяются на пластинах с более острой режущей кромкой. Они позволяют сочетать высокую износостойкость с геометрией, обеспечивающей относительно небольшие силы резания.
Например:
CNMG120408-BM-HS7225 — пластина для получистовой обработки нержавеющей стали.
CNMG120408-BF-HS7225 — вариант для чистового точения.
HS7115 — для жаропрочных сплавов
При обработке жаропрочных сплавов, например Inconel, обычные пластины для стали могут быстро изнашиваться.
Такие материалы сохраняют прочность при высоких температурах, поэтому режущая кромка испытывает серьёзные тепловые и механические нагрузки.
Для обработки жаропрочных и труднообрабатываемых сплавов можно рассмотреть специализированный сплав HS7115.
Например:
CNMG120408-SM-HS7115 — пластина HADSTO для обработки жаропрочных сплавов.
Но для этих материалов особенно важно правильно выбирать скорость резания, подачу и условия охлаждения. Даже подходящий сплав при завышенной скорости может быстро потерять режущие свойства.
HS1105 — для закалённых сталей
Если приходится точить детали после термообработки, обычный сплав для конструкционных сталей может оказаться недостаточно износостойким.
Для закалённых сталей твёрдостью порядка 50–55 HRC можно рассмотреть специализированный сплав HS1105.
Например:
CNMG120408-SM-HS1105 — пластина HADSTO для токарной обработки закалённых сталей.
Такие пластины применяют для обработки твёрдых материалов, когда необходимо обеспечить стойкость режущей кромки.
Использование этих пластин при обработке небольших партий можно рассматривать как более бюджетную альтернативу пластинам из кубического нитрида бора (CBN).
Что такое стружколом и зачем он нужен?
При подборе пластин часто обращают внимание на сплав, но забывают про стружколом. А он может влиять на работу инструмента не меньше, чем покрытие.
Стружколом — это специальная геометрия на передней поверхности пластины. Обычно она представляет собой сочетание канавок, выступов и наклонных участков, которые направляют и деформируют стружку во время резания.
Его задача — заставить стружку завиваться и ломаться на сравнительно короткие участки.
Это особенно важно при обработке стали и нержавейки. Без нормального дробления стружка может образовывать длинную ленту, наматываться на деталь или державку, царапать обработанную поверхность и мешать работе станка.
Правильно подобранный стружколом помогает избежать таких проблем.
Но стружколом работает не сам по себе. Для нормального формирования и дробления стружки нужны определённые глубина резания и подача.
Поэтому нельзя считать, что одна геометрия одинаково хорошо подходит для всех режимов.
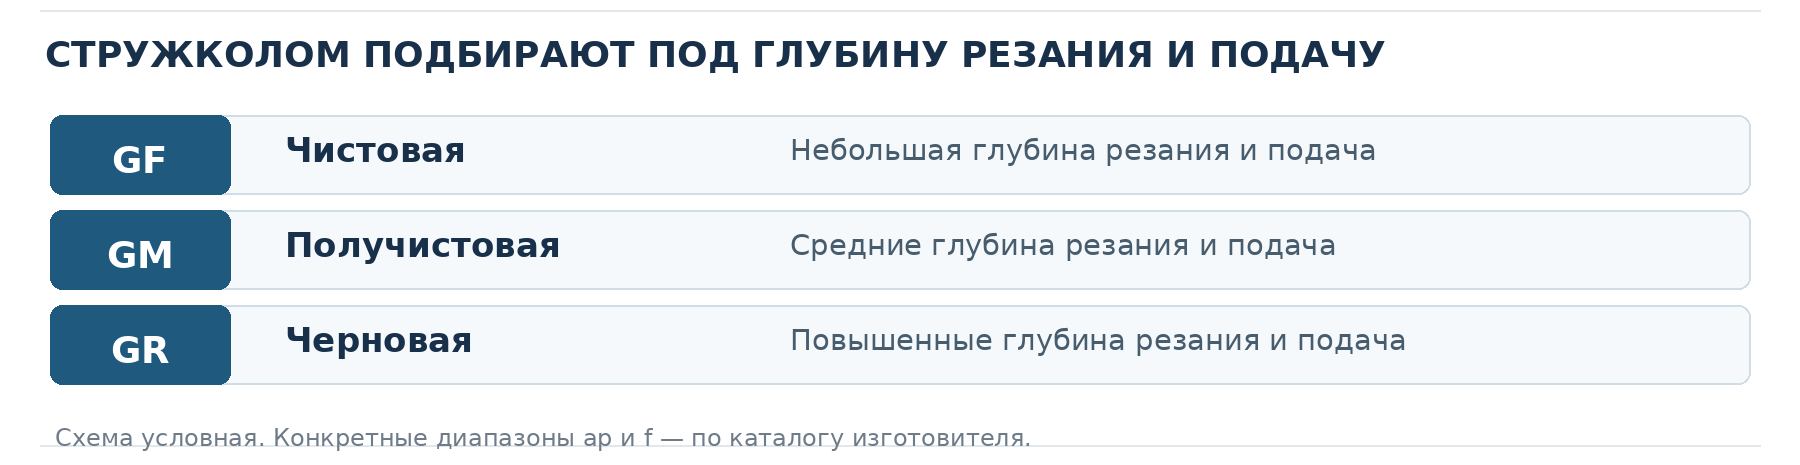
Чистовой стружколом
Чистовые стружколомы рассчитаны на небольшие глубины резания и подачи.
У них обычно более острая режущая кромка и геометрия, позволяющая эффективно формировать стружку даже при небольшом съёме металла.
Их применяют, когда нужно получить хорошее качество поверхности и выдержать точный размер.
Например, для чистового точения стали можно выбрать:
CNMG120408-GF-HS8225.
Но если такой пластиной начать снимать большой припуск с высокой подачей, режущая кромка может не выдержать нагрузки.
Черновой стружколом
Для черновой обработки применяются пластины с более прочной режущей кромкой.
Они рассчитаны на большие глубины резания и подачи, когда основная задача — быстро удалить значительный объём металла.
Например:
CNMG120408-GR-HS8225 — пластина HADSTO для чернового точения стали.
Геометрия такого стружколома позволяет работать с более толстой стружкой и повышенными нагрузками.
Но на очень маленьких подачах он может плохо дробить стружку, поскольку её толщина будет недостаточной для нормальной работы стружколома.
Получистовой, или универсальный стружколом
Это самый распространённый вариант для повседневной работы.
Такие стружколомы рассчитаны на средние значения глубины резания и подачи. Они позволяют снимать достаточно большой припуск и при этом получать приемлемое качество поверхности.
Для большинства обычных токарных операций, где нет особенно тяжёлых условий резания или высоких требований к чистоте поверхности, получистовой стружколом часто оказывается самым удобным выбором.
Например:
CNMG120408-GM-HS8225 — универсальная пластина HADSTO для точения стали.
В серии пластин HADSTO для стали обозначения GF, GM и GR помогают различать чистовую, получистовую и черновую геометрию.
Но нужно учитывать, что обозначения стружколомов не стандартизованы для всех производителей. У другого бренда аналогичная по назначению геометрия может называться совершенно иначе.
Кроме того, даже у одного производителя для стали, нержавейки и чугуна могут использоваться разные семейства стружколомов.
Поэтому окончательно выбирать их лучше по каталожной диаграмме, где указаны допустимые диапазоны глубины резания и подачи.
Пример: выбираем пластины HADSTO для одной токарной державки
Предположим, у нас есть токарный станок с ЧПУ и наружная державка MCLNR2020K12 ИПК.
На ней нужно выполнять несколько разных операций. Менять державку каждый раз неудобно, да и особой необходимости в этом нет.
Можно подобрать несколько пластин одинакового посадочного размера CNMG120408, но с разными стружколомами и сплавами.
| Задача | Подходящая пластина HADSTO |
|---|---|
| Чистовое точение стали | CNMG120408-GF-HS8225 |
| Получистовое точение стали | CNMG120408-GM-HS8225 |
| Черновое точение стали | CNMG120408-GR-HS8225 |
| Обработка чугуна | CNMG120408-GH-HS6115 |
| Получистовое точение нержавейки | CNMG120408-BM-HS7225 |
| Обработка жаропрочных сплавов | CNMG120408-SM-HS7115 |
| Точение закалённых сталей | CNMG120408-SM-HS1105 |
Все перечисленные пластины имеют одинаковую основную геометрию CNMG120408 и рассчитаны на соответствующее стандартное посадочное место.
При переходе на другую пластину нужно не забывать проверять корректор инструмента, особенно если меняется радиус при вершине или производитель.
Получается, что одна державка может использоваться для обработки самых разных материалов. Достаточно иметь подходящий набор пластин.
Это удобно как для небольших мастерских, так и для предприятий с большой номенклатурой деталей.
Несколько советов перед покупкой пластин
Если вы хотите заменить пластину одного производителя на HADSTO, в первую очередь посмотрите полное обозначение старой пластины.
Для токарного инструмента этого часто достаточно, чтобы определить необходимую форму и основные размеры.
Например, если раньше использовалась CNMG120408 другого производителя, можно искать соответствующую пластину HADSTO. Затем останется подобрать подходящий сплав и стружколом.
Если речь идёт о канавочных пластинах MGMN, обязательно проверьте ширину пластины и форму посадочной части.
Для резьбовых пластин уточните размер, направление резания, профиль и шаг резьбы.
Со сверлильными и особенно фрезерными пластинами лучше не торопиться. Здесь желательно знать не только обозначение пластины, но и модель корпуса инструмента. В сомнительных случаях нужно сравнить чертежи или проверить установку пластины непосредственно в корпусе.
И ещё один совет: не пытайтесь решать все проблемы с обработкой только заменой марки твёрдого сплава.
Если при точении постоянно образуется длинная стружка, возможно, достаточно подобрать другой стружколом или скорректировать подачу.
Если пластина быстро скалывается, стоит проверить жёсткость установки инструмента, характер резания и соответствие геометрии нагрузке.
А если режущая кромка быстро изнашивается, нужно проверить скорость резания и правильность выбора сплава.
Заключение
Пластины HADSTO позволяют подобрать инструмент для большинства распространённых операций на токарных и фрезерных станках с ЧПУ.
Особенно удобно использовать их в стандартных токарных державках, где основные размеры пластин унифицированы и можно выбирать между разными производителями.
С канавочными, резьбовыми и сверлильными пластинами тоже существует немало взаимозаменяемых решений. А вот с фрезерными пластинами нужно быть внимательнее: одинаковое начало маркировки ещё не гарантирует совместимость с корпусом фрезы.
Главное правило при выборе простое: сначала определяем форму и размер пластины, затем выбираем сплав под обрабатываемый материал и стружколом под глубину резания и подачу.
Такой подход позволяет не только подобрать подходящую замену оригинальным пластинам, но и снизить стоимость инструмента без неоправданного риска для качества обработки.