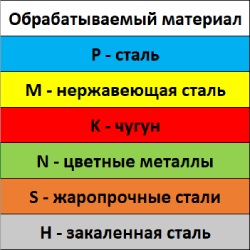
Выбор режущего инструмента начинается не с марки стали или геометрии, а с понимания, к какой группе обрабатываемости относится материал заготовки. Международная классификация ISO 513 разделяет все материалы на 6 основных групп, определяющих выбор инструмента, режимов резания и стратегии обработки. В этой статье — подробный гид по группам P, M, K, N, S, H и их применению.
1. Зачем нужна классификация ISO 513?
Для сравнения марки сплава и геометрии режущей части: твердосплавные сменные пластины.
Классификация ISO 513 решает три ключевые задачи:
- Упрощает подбор инструмента через цветовую маркировку
- Унифицирует терминологию между производителями и потребителями
- Позволяет быстро определить оптимальные режимы резания
2. Основные группы обрабатываемости
✅ 2.1. Группа P — Стали
Цвет маркировки: СИНИЙ
- Характеристики: Пластичные материалы с непрерывной стружкой
-
Типичные материалы:
- Углеродистые стали (Ст3, Ст45)
- Легированные стали (40Х, 20ХГНР)
- Низкоуглеродистые стали (AISI 1010-1020)
-
Рекомендуемый инструмент:
- Пластины с острыми кромками
- Покрытия: TiN, TiCN, AlTiN
- Положительная геометрия
✅ 2.2. Группа M — Нержавеющие стали
Цвет маркировки: ЖЕЛТЫЙ
- Характеристики: Аустенитные нержавеющие стали
-
Типичные материалы:
- Нержавейка AISI 304, 316
- Жаропрочные сплавы (Inconel 718)
- Дуплексные стали (1.4462)
-
Рекомендуемый инструмент:
- Износостойкие покрытия: TiAlN, AlCrN
- Острая геометрия для снижения усилий
- Кобальтовые основы HSS-Co
✅ 2.3. Группа K — Чугуны
Цвет маркировки: КРАСНЫЙ
- Характеристики: Хрупкие материалы с прерывистой стружкой
-
Типичные материалы:
- Серый чугун (СЧ20)
- Высокопрочный чугун (ВЧ50)
- Ковкий чугун (КЧ30)
-
Рекомендуемый инструмент:
- Прочные пластины с отрицательной геометрией
- Покрытия: TiN, TiCN
- Защита от абразивного износа
✅ 2.4. Группа N — Цветные металлы
Цвет маркировки: ЗЕЛЕНЫЙ
- Характеристики: Мягкие материалы с низкой температурой плавления
-
Типичные материалы:
- Алюминий и сплавы (АД31, D16)
- Медь и латунь (М1, Л63)
- Магниевые сплавы
-
Рекомендуемый инструмент:
- Полированные поверхности
- Острые режущие кромки
- Алмазный инструмент (PCD)
✅ 2.5. Группа S — Жаропрочные сплавы
Цвет маркировки: КОРИЧНЕВЫЙ
- Характеристики: Высокопрочные материалы с низкой теплопроводностью
-
Типичные материалы:
- Титановые сплавы (ВТ6, ВТ8)
- Никелевые сплавы (Hastelloy)
- Кобальтовые сплавы (Stellite)
-
Рекомендуемый инструмент:
- Теплостойкие покрытия: AlCrN, SiAlN
- Острая геометрия
- Высокое содержание кобальта
✅ 2.6. Группа H — Закаленные материалы
Цвет маркировки: СЕРЫЙ
- Характеристики: Твердые материалы с абразивным износом
-
Типичные материалы:
- Закаленные стали (HRC 45-68)
- Твердые наплавки
- Бронированные поверхности
-
Рекомендуемый инструмент:
- Твердые сплавы с микрогеометрией
- CBN и керамические пластины
- Отрицательная геометрия
3. Таблица выбора инструмента по группам
| Группа | Тип материала | Рекомендуемый инструмент | Скорость резания (м/мин) |
|---|---|---|---|
| P | Углеродистая сталь | TiN, TiCN покрытия | 150-300 |
| M | Нержавейка AISI 304 | TiAlN, AlCrN покрытия | 80-120 |
| K | Серый чугун | TiN, TiCN покрытия | 100-200 |
| N | Алюминий Д16 | PCD инструмент | 300-800 |
| S | Титан ВТ6 | AlCrN покрытия | 30-70 |
| H | Закаленная сталь HRC 60 | CBN пластины | 80-150 |
4. Практические примеры выбора
🔧 Пример 1: Нержавеющая сталь AISI 316
- Группа: M (Желтая)
- Инструмент: Пластины с покрытием TiAlN
- Режимы: Vc = 90 м/мин, f = 0.15 мм/об
- Особенности: Низкая подача для уменьшения наклепа
🔧 Пример 2: Титан ВТ6
- Группа: S (Коричневая)
- Инструмент: Цельные твердосплавные фрезы с AlCrN
- Режимы: Vc = 50 м/мин, f = 0.1 мм/об
- Особенности: Обильное охлаждение для отвода тепла
🔧 Пример 3: Алюминий с Si >12%
- Группа: N (Зеленая)
- Инструмент: PCD фрезы с полированной поверхностью
- Режимы: Vc = 500 м/мин, f = 0.2 мм/об
- Особенности: Высокие скорости для предотвращения налипания
5. Частые ошибки при выборе
❌ Использование инструмента группы K для нержавейки (быстрый износ)
❌ Применение стальных фрез для алюминия (налипание стружки)
❌ Несоответствие режимов резания группе обрабатываемости
❌ Игнорирование цветовой маркировки инструмента
6. ТОП-5 производителей по группам
- Sandvik Coromant — полный охват всех групп
- Kennametal — лучшие решения для групп S и H
- ISCAR — инновационные решения для групп M и K
- Walter — качественный инструмент для групп P и N
- Seco Tools — сбалансированные решения для всех групп
7. Где купить инструмент по группам обрабатываемости?
В нашем магазине представлен инструмент всех цветовых групп:
🔹 Синий (P) — для сталей
🔹 Желтый (M) — для нержавейки
🔹 Красный (K) — для чугунов
🔹 Зеленый (N) — для цветных металлов
🔹 Коричневый (S) — для титана и жаропрочных сплавов
🔹 Серый (H) — для закаленных материалов
Вывод: Правильное определение группы обрабатываемости — ключ к эффективной обработке материалов. Используйте цветовую маркировку ISO 513 для быстрого и точного подбора инструмента.
В нашем магазине представлен широкий выбор металлорежущего инструмента.
Нужна помощь в подборе? Оставляйте заявку на бесплатную консультацию!