ПОДБОР РЕЖУЩЕГО ИНСТРУМЕНТА / HADSTO
При точении нержавеющей стали часто возникают проблемы, которых нет при работе с обычными конструкционными сталями: длинная сливная стружка, налипание материала на режущую кромку, повышенный нагрев и быстрый износ пластин.
Чтобы подобрать подходящую пластину, нужно учитывать не только марку нержавейки, но и характер обработки. Для небольших деталей с короткими проходами и для длительного точения крупных заготовок могут потребоваться разные твёрдые сплавы. Не менее важно правильно выбрать стружколом.
У HADSTO для нержавеющей стали есть сплавы с покрытиями PVD и CVD, а также несколько геометрий для разных условий резания. Рассмотрим, когда их лучше использовать.
Какие бывают нержавеющие стали?
Нержавеющая сталь — это не один материал, а целая группа сталей, которые могут существенно отличаться по обрабатываемости.
Наиболее распространённые нержавеющие стали делятся на несколько групп.
Аустенитные нержавеющие стали
К этой группе относятся хорошо известные российские марки:
- 12Х18Н10Т — одна из самых распространённых нержавеющих сталей в машиностроении, в простонародье называемое «пищевкой».
- 08Х18Н10 — хромоникелевая нержавеющая сталь, близкая к AISI 304.
- 10Х17Н13М2Т — коррозионностойкая сталь с добавлением молибдена и титана.
- 03Х17Н14М3 — низкоуглеродистая нержавеющая сталь с молибденом, близкая к AISI 316L.
Именно с такими сталями чаще всего возникают трудности при точении.
Аустенитные стали достаточно вязкие, плохо отводят тепло из зоны резания и склонны к наклёпу — упрочнению поверхностного слоя при пластической деформации.
Если режущая кромка начинает не резать, а тереть поверхность, следующий проход может выполняться уже по упрочнённому металлу. При этом увеличивается нагрузка и ускоряется износ инструмента.
Кроме того, при обработке таких сталей часто образуется длинная сливная стружка. Поэтому для них особенно важны правильный выбор стружколома и достаточная подача.
В классификации обрабатываемых материалов ISO эти стали относятся к группе M — нержавеющие стали.
Ферритные нержавеющие стали
Наиболее распространённые российские марки — 12Х17 и 08Х17Т.
В отличие от аустенитных, эти стали обычно обрабатываются несколько легче. Они менее склонны к наклёпу и по характеру резания могут быть ближе к обычным сталям.
Для некоторых операций по ферритной нержавейке можно использовать инструмент группы P. Но выбор зависит от конкретной марки стали и её состояния.
Мартенситные нержавеющие стали
К этой группе относятся 20Х13, 30Х13, 40Х13, которые широко применяются для изготовления валов, штоков, деталей насосов, арматуры и другого оборудования.
Здесь есть важная особенность.
Для точения мартенситной нержавейки в незакалённом состоянии обычно следует выбирать пластины для стали группы P, а не специализированные пластины для аустенитной нержавейки группы M.
Например, для обработки 20Х13 или 30Х13 можно рассмотреть сплав HADSTO HS8225, предназначенный для обработки стали.
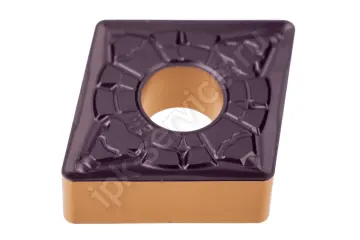
Из нашего ассортимента подойдёт, например, CNMG120408-GM-HS8225 — пластина с универсальным стружколомом для получистового точения стали.
Но обязательно учитывайте твёрдость заготовки. Если деталь прошла закалку и имеет высокую твёрдость, подбор инструмента будет другим. В некоторых случаях потребуются специальные пластины для твёрдого точения.
Аустенитно-ферритные (дуплексные) стали
В российской номенклатуре встречаются марки 03Х22Н5АМ3, 08Х22Н6Т.
Такие стали обладают высокой прочностью, склонны к наклёпу и создают значительные нагрузки на режущую кромку.
Для них применяют пластины группы M, но режимы резания обычно приходится выбирать осторожнее, чем для обычной 12Х18Н10Т.
Поэтому перед покупкой пластин желательно знать точную марку стали и её состояние после термообработки. Одного указания «нержавейка» для правильного подбора инструмента недостаточно.
Какое покрытие выбрать для точения нержавейки — PVD или CVD?
Для токарной обработки нержавеющей стали у HADSTO есть два основных сплава:
HS7225 — с PVD-покрытием.
HS7120 — с CVD-покрытием.
Разница между ними не только в составе покрытия, но и в технологии нанесения. Это влияет на толщину слоя, состояние режущей кромки, износостойкость и работу пластины при разных температурах резания.
PVD — тонкое покрытие и более острая режущая кромка
PVD (Physical Vapor Deposition) — физическое осаждение покрытия из паровой фазы.
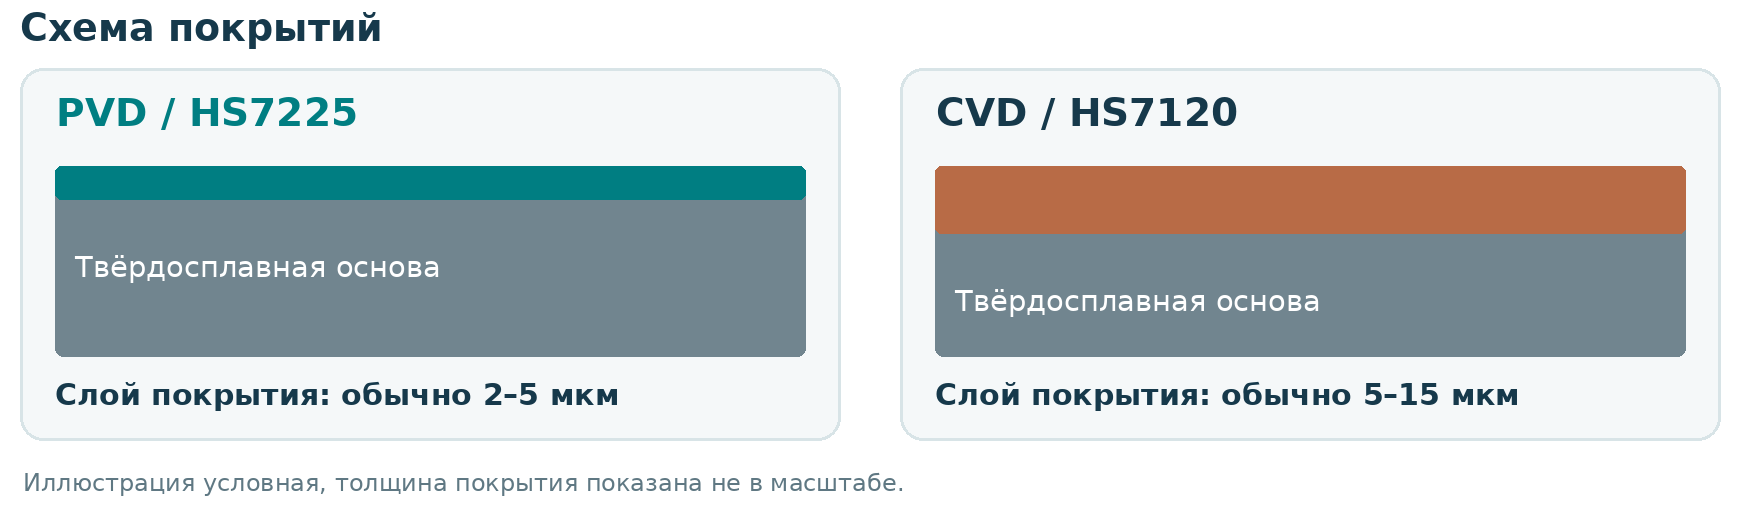
Обычно такие покрытия наносят при температуре порядка 400–550 °C. Толщина покрытия сравнительно небольшая — часто около 2–5 мкм.
Благодаря относительно низкой температуре нанесения и небольшой толщине слоя можно сохранить достаточно острую режущую кромку.
Ещё одна особенность PVD — в покрытии обычно присутствуют остаточные сжимающие напряжения. Они повышают сопротивление образованию и распространению трещин.
Поэтому пластины с PVD-покрытием хорошо подходят для обработки с переменными нагрузками, небольших глубин резания, низких и средних скоростей, а также для работы с вязкими материалами.
Это особенно актуально при точении нержавейки, когда важно снизить силы резания и уменьшить вероятность налипания материала на кромку.
CVD — более толстое покрытие для длительной работы под нагрузкой
CVD (Chemical Vapor Deposition) — химическое осаждение покрытия из газовой фазы.
Классический процесс CVD происходит при значительно более высокой температуре, обычно около 850–1050 °C. Толщина покрытия также больше — часто порядка 5–15 мкм.
Такие покрытия отличаются высокой износостойкостью и хорошо защищают твёрдый сплав при повышенной температуре резания. В том числе они могут содержать слой оксида алюминия Al₂O₃, который служит эффективным тепловым барьером.
Однако из-за высокой температуры нанесения и последующего охлаждения в традиционных CVD-покрытиях могут возникать остаточные растягивающие напряжения. Это делает их более чувствительными к появлению микротрещин при резких изменениях нагрузки и температуры.
Поэтому CVD-покрытия особенно хорошо проявляют себя при стабильной продолжительной обработке, когда режущая кромка работает в установившемся температурном режиме.
Это не значит, что CVD-покрытие начинает работать только после нагрева до определённой температуры. Просто преимущества толстого термостойкого покрытия становятся заметнее при длительном резании с высокой тепловой нагрузкой.
Основные отличия PVD и CVD
| Характеристика | PVD | CVD |
|---|---|---|
| Температура нанесения | Обычно 400–550 °C | Обычно 850–1050 °C |
| Типичная толщина покрытия | 2–5 мкм | 5–15 мкм |
| Остаточные напряжения | Преимущественно сжимающие | Возможны растягивающие |
| Режущая кромка | Можно сохранить более острую | Обычно требуется более прочная подготовка кромки |
| Предпочтительные условия | Небольшие детали, короткие проходы, переменная нагрузка | Длительное непрерывное точение, стабильные нагрузки и повышенная температура |
| Сплав HADSTO | HS7225 | HS7120 |
Указанные значения температуры и толщины относятся к типичным технологиям нанесения покрытий, а не к гарантированным параметрам каждой пластины HADSTO.
HS7225 или HS7120 — какой сплав HADSTO выбрать?
Для обработки аустенитной нержавейки у HADSTO можно использовать оба сплава. Но условия, в которых они показывают наилучшие результаты, несколько отличаются.
HS7225 — универсальный сплав, первый выбор
HS7225 — первый выбор для большинства операций по нержавеющей стали.
Это сплав с PVD-покрытием, который подходит для чистовой, получистовой и, при соответствующей геометрии, более нагруженной обработки.
Особенно хорошо его стоит рассмотреть при точении небольших деталей, коротких проходах, частых выходах инструмента из металла и обработке с небольшими глубинами резания.
При изготовлении мелких деталей режущая кромка часто находится в контакте с металлом сравнительно недолго. Она не успевает длительно работать в установившемся высокотемпературном режиме.
В таких условиях тонкое PVD-покрытие и подходящая острая геометрия могут обеспечить лучшую стойкость, чем пластина с более толстым CVD-покрытием.
Например, если на токарном станке с ЧПУ обрабатывается небольшая деталь из 12Х18Н10Т с короткими проходами, разумно начать с пластины:
CNMG120408-BM-HS7225 — универсальная пластина HADSTO для получистового точения нержавейки.
Такая пластина есть в нашей номенклатуре.
Для чистовой обработки можно выбрать CNMG120408-BF-HS7225, а при использовании позитивной державки — CCMT060204-TM-HS7225.
HS7120 — для длительного точения крупных заготовок
HS7120 с CVD-покрытием стоит рассматривать в первую очередь для продолжительной обработки с устойчивой нагрузкой на режущую кромку.
Пример такой операции — наружное точение крупного вала из нержавеющей стали, когда резец выполняет длинный непрерывный проход.
В процессе обработки режущая кромка продолжительное время находится в контакте с металлом. Температура в зоне резания повышается и выходит на относительно стабильный уровень.
Именно в таких условиях преимущества износостойкого CVD-покрытия становятся наиболее заметными.
Для получистового точения можно рассмотреть:
CNMG120408-BM-HS7120 — пластина HADSTO с универсальной геометрией BM и CVD-покрытием.
Для черновой обработки с большими припусками в ассортименте есть:
CNMG120408-BR-HS7120 — пластина HADSTO с черновым стружколомом BR.
Если требуется более прочная вершина, можно рассмотреть CNMG120412-BR-HS7120 с радиусом при вершине 1,2 мм, при условии достаточной жёсткости технологической системы.
Но размер детали сам по себе не является единственным критерием.
Если на крупной заготовке много пазов, отверстий или других участков прерывистого резания, пластина будет испытывать переменные нагрузки. В таком случае HS7225 может оказаться предпочтительнее.
Поэтому при выборе между HS7225 и HS7120 нужно учитывать продолжительность непрерывного резания, скорость, нагрузку на кромку и наличие ударов, а не только размер заготовки.
Как выбрать стружколом для нержавейки?
Правильно выбранный сплав ещё не гарантирует нормальную работу пластины. При точении нержавейки очень многое зависит от стружколома.
Если геометрия не соответствует глубине резания и подаче, стружка может идти длинной лентой, наматываться на деталь и повреждать обработанную поверхность.
Особенно часто это происходит при чистовой обработке, когда глубина резания и подача небольшие.
В ассортименте HADSTO есть несколько стружколомов для обработки нержавейки. Их выбор зависит от типа пластины и условий резания.
Стружколомы для негативных пластин: BM, BR и BF
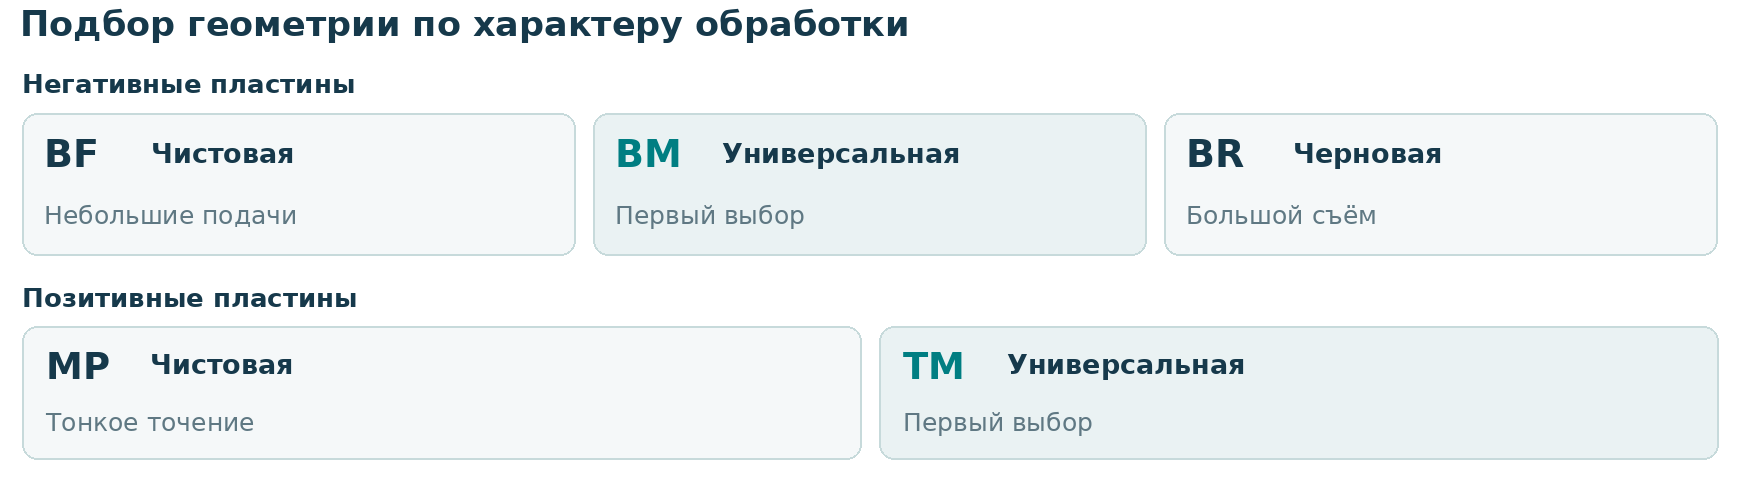
Для негативных токарных пластин, например CNMG, DNMG, WNMG и TNMG, используются три основных стружколома.
BM — универсальный, первый выбор
BM — основной стружколом для получистовой обработки нержавеющих сталей.
Он рассчитан на широкий диапазон глубин резания и подач. Геометрия позволяет достаточно уверенно формировать стружку при обычных режимах наружного и внутреннего точения.
Если нет особых требований и нужно подобрать первую пластину для обработки 12Х18Н10Т или 08Х18Н10, лучше начать именно с BM.
Из нашего ассортимента можно выбрать:
CNMG120408-BM-HS7225 — универсальная пластина с PVD-покрытием.
CNMG120408-BM-HS7120 — аналогичная по посадочным размерам и типу стружколома пластина с CVD-покрытием.
Также в номенклатуре есть DNMG150408-BM-HS7120 и WNMG080408-BM-HS7225 для соответствующих державок.
Геометрию BM стоит рассматривать в первую очередь для большинства обычных получистовых операций.
BR — черновая обработка
Стружколом BR предназначен для обработки с большими глубинами резания и повышенными подачами.
У него более прочная режущая геометрия, рассчитанная на повышенные нагрузки.
BR имеет смысл выбирать, когда нужно снять значительный припуск и при этом обеспечить нормальное дробление толстой стружки.
В ассортименте есть:
CNMG120408-BR-HS7120 — черновая пластина с радиусом при вершине 0,8 мм.
CNMG120412-BR-HS7120 — черновая пластина с радиусом 1,2 мм.
Также представлены SNMG120408-BR-HS7120 и WNMG080408-BR-HS7120.
Для длительных черновых проходов по нержавейке на достаточно жёстком станке такие пластины стоит рассматривать в числе первых.
Но устанавливать BR для чистовой обработки с небольшой подачей не стоит. При недостаточной толщине стружки стружколом может работать плохо, и вместо короткой стружки получится длинная лента.
BF — чистовая обработка
BF — стружколом для небольших глубин резания и подач.
Он имеет более острую режущую геометрию и предназначен для обработки, когда нужно получить хорошее качество поверхности и выдержать точный размер.
Для таких операций в нашей номенклатуре представлены:
CNMG120404-BF-HS7225 — чистовая пластина с радиусом 0,4 мм.
CNMG120408-BF-HS7225 — чистовая пластина с радиусом 0,8 мм.
Также имеются DNMG150404-BF-HS7225, TNMG160408-BF-HS7225 и другие исполнения.
Для чистовой обработки недостаточно жёстких деталей часто лучше рассмотреть пластину с радиусом 0,4 мм. Меньший радиус при вершине позволяет снизить радиальную составляющую силы резания.
Если жёсткость достаточная и требуется работать с большей подачей, можно использовать радиус 0,8 мм, учитывая требования к шероховатости.
Но для снятия большого припуска лучше выбирать BM или BR.
Стружколомы для позитивных пластин: TM и MP
При обработке небольших деталей, тонких стенок и внутреннем точении часто используют позитивные пластины CCMT, DCMT, VCMT и другие.
В отличие от негативных пластин с задним углом 0°, позитивные имеют положительный задний угол, например 7°. Они обычно позволяют сформировать более острую и легче режущую геометрию.
Это полезно при точении нержавейки, когда требуется уменьшить силы резания.
Для позитивных пластин HADSTO можно выделить два основных стружколома.
TM — универсальный, первый выбор
TM — основной стружколом для позитивных пластин при обработке нержавеющей стали.
Он подходит для получистового точения и большинства обычных операций, где нет необходимости в специальной чистовой геометрии.
Например, в нашем ассортименте есть:
CCMT060204-TM-HS7225 — позитивная пластина HADSTO с универсальным стружколомом.
CCMT09T304-TM-HS7225 — пластина большего типоразмера для соответствующей державки.
DCMT070204-TM-HS7225 — ромбическая пластина с углом при вершине 55°, удобная при обработке уступов и профилей.
Такие пластины можно использовать в небольших наружных резцах и расточных державках, особенно когда требуется уменьшить нагрузку на инструмент.
Если для обработки нержавейки нужна позитивная пластина, в первую очередь стоит рассмотреть геометрию TM.
MP — чистовое и тонкое точение
MP — чистовой стружколом для небольших подач и глубин резания.
Он рассчитан на тонкое точение, когда основной задачей является получение точного размера и хорошей поверхности.
В нашей номенклатуре есть:
CCMT060204-MP-HS7225 — чистовая позитивная пластина HADSTO.
CCMT09T302-MP-HS7225 — пластина с небольшим радиусом при вершине 0,2 мм.
DCMT070204-MP-HS7225 — ромбическая пластина для чистового точения.
Такие пластины полезны при обработке небольших деталей, тонкостенных втулок и внутреннем точении, когда чрезмерные силы резания могут привести к деформации детали или вибрациям.
Но при переходе к более интенсивной обработке лучше рассмотреть универсальную геометрию TM.
Какой стружколом выбрать? Краткая таблица
| Тип пластины | Стружколом HADSTO | Рекомендуемая обработка | Пример из ассортимента |
|---|---|---|---|
| Негативная | BM | Универсальный, получистовая обработка — первый выбор | CNMG120408-BM-HS7225 |
| Негативная | BR | Черновая обработка, большие припуски и подачи | CNMG120408-BR-HS7120 |
| Негативная | BF | Чистовая обработка, небольшие подачи и глубины резания | CNMG120408-BF-HS7225 |
| Позитивная | TM | Универсальный, получистовая обработка — первый выбор | CCMT060204-TM-HS7225 |
| Позитивная | MP | Чистовая обработка и тонкое точение | CCMT060204-MP-HS7225 |
Следует учитывать, что каждый стружколом рассчитан на определённый диапазон глубин резания ap и подачи f. Поэтому окончательный выбор желательно делать по рекомендациям производителя для конкретной геометрии.
Несколько примеров подбора пластин
Задача 1. Точение небольших деталей из 12Х18Н10Т
Детали небольшого диаметра, проходы короткие, обработка получистовая.
Первый выбор — HS7225 с PVD-покрытием и универсальным стружколомом BM.
Рекомендуемая пластина: CNMG120408-BM-HS7225.
Если используется небольшая позитивная державка — CCMT060204-TM-HS7225.
Задача 2. Черновое точение крупного вала из 08Х18Н10
Длинные непрерывные проходы, большой съём металла, станок и крепление детали достаточно жёсткие.
Для таких условий стоит рассмотреть сплав HS7120 с CVD-покрытием и черновую геометрию BR.
Рекомендуемая пластина: CNMG120408-BR-HS7120.
При достаточно жёсткой системе и необходимости работать с большими подачами можно рассмотреть CNMG120412-BR-HS7120.
Если же при обработке возникают удары или частые прерывания резания, лучше дополнительно проверить стойкость HS7225.
Задача 3. Чистовое точение тонкостенной втулки из 10Х17Н13М2Т
Основная задача — получить размер без деформации детали и обеспечить хорошее качество поверхности.
Здесь предпочтительнее позитивная пластина с небольшой силой резания.
Рекомендуемая пластина: CCMT060204-MP-HS7225.
Для более мелких деталей, если позволяет державка, можно рассмотреть CCMT09T302-MP-HS7225 с радиусом 0,2 мм.
Задача 4. Продолжительное получистовое точение вала из 12Х18Н10Т
Вал большого диаметра, припуск равномерный, резание непрерывное.
Если на HS7225 наблюдается интенсивный износ при продолжительном резании, можно попробовать HS7120.
Рекомендуемая пластина: CNMG120408-BM-HS7120.
В этом случае сохраняется универсальная геометрия BM, а меняется сплав и тип покрытия. Это позволяет сравнить стойкость двух пластин в одинаковых условиях обработки.
Задача 5. Обработка вала из 40Х13
Несмотря на то что 40Х13 относится к коррозионностойким сталям, по характеру обработки она отличается от аустенитной нержавейки.
Если материал находится в незакалённом или умеренно твёрдом состоянии, стоит начать с пластин группы P.
Рекомендуемая пластина: CNMG120408-GM-HS8225.
Это пластина HADSTO с универсальным стружколомом для обработки стали, которая также есть в нашем ассортименте.
Использовать специализированный сплав для аустенитной нержавейки здесь необязательно.
Что ещё учитывать при точении нержавеющей стали?
Даже правильно подобранная пластина может показывать плохую стойкость, если режимы резания не соответствуют материалу.
При обработке аустенитной нержавейки не стоит без необходимости уменьшать подачу до очень маленьких значений. Если толщина срезаемого слоя становится слишком малой, режущая кромка начинает сильнее тереть металл, повышается вероятность наклёпа и образования нароста.
Также желательно не допускать многократного прохода по поверхности с минимальным припуском. Особенно это важно при обработке 12Х18Н10Т и других вязких марок.
Следите за стружкой. Если она образует длинную ленту, в первую очередь проверьте соответствие подачи рабочему диапазону стружколома. Не всегда для решения проблемы нужно менять сплав.
СОЖ желательно подавать стабильно и непосредственно в зону резания. При тяжёлом точении нержавейки это помогает отводить тепло и улучшать условия обработки.
Если пластина быстро скалывается, проверьте жёсткость крепления детали и державки, характер обработки и соответствие стружколома нагрузке.
Если же режущая кромка не скалывается, но быстро изнашивается, стоит проверить скорость резания и правильность выбора твёрдого сплава.
Заключение
Для обработки аустенитных нержавеющих сталей, таких как 12Х18Н10Т и 08Х18Н10, первым выбором среди сплавов HADSTO стоит рассматривать HS7225 с PVD-покрытием. Это универсальный вариант, особенно подходящий для небольших деталей, коротких проходов и обработки с переменными нагрузками.
Для продолжительного непрерывного точения крупных заготовок имеет смысл рассмотреть HS7120 с CVD-покрытием, рассчитанный на более стабильные тепловые и механические нагрузки.
По геометрии выбор достаточно простой. Для негативных пластин начинать лучше с универсального стружколома BM. Для черновой обработки использовать BR, для чистовой — BF.
Для позитивных пластин основным вариантом является TM, а для тонкого чистового точения — MP.
И не забывайте, что не всякая нержавеющая сталь обрабатывается одинаково. При точении мартенситных сталей, таких как 20Х13, 30Х13 и 40Х13, в незакалённом состоянии обычно стоит начинать с пластин для стали группы P, учитывая фактическую твёрдость заготовки.
Окончательно правильность выбора оценивают по стойкости инструмента, форме стружки, качеству обработанной поверхности и стабильности размеров детали.