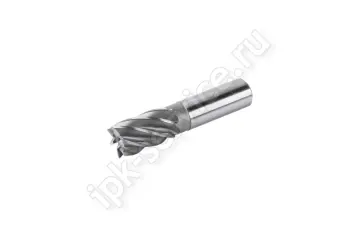
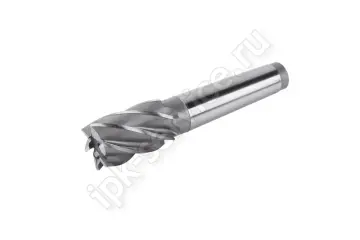
Вы купили самую дорогую и острую фрезу, но через 5 минут работы она забивается стружкой, перегревается и ломается. Знакомая ситуация? Проблема не в качестве заточки, а в нарушении главного принципа эффективного фрезерования — вывода стружки из зоны резания.
В этом руководстве мы объясним, почему способность фрезы эвакуировать стружку важнее её первоначальной остроты, и как геометрия инструмента определяет успех всей операции.
Что такое вывод стружки и почему это критически важно?
Вывод стружки — это процесс удаления образующихся частиц материала из рабочей зоны между заготовкой и инструментом.
Почему это важнее остроты?
-
Острая, но забитая фреза = 0% эффективности
- Даже идеально острый инструмент мгновенно теряет режущие свойства, если стружка не удаляется
- Застрявшая стружка работает как абразив, разрушая канавки и режущие кромки
-
Физика процесса:
Плохой вывод стружки → Перегрев → Ускоренный износ → Поломка
Хороший вывод стружки → Стабильная температура → Равномерный износ → Максимальный ресурс
-
Экономический фактор:
- Фреза с хорошим выводом стружки проработает в 3-5 раз дольше, чем острая, но с плохой геометрией
- Снижение времени простоя оборудования и затрат на инструмент
Как геометрия фрезы управляет стружкой: ключевые элементы
1. Угол спирали (угол наклона канавки) — главный "двигатель"
Что это: угол между осью фрезы и направлением канавки.
Как влияет на вывод стружки:
| Угол спирали | Характеристика | Для каких материалов |
|---|---|---|
| 10°-25° (низкий) | Медленный вывод, высокая жесткость | Чугун, твёрдые стали (короткая стружка) |
| 30°-40° (стандартный) | Универсальный вариант | Конструкционные стали, общее назначение |
| 45°-60° (высокий) | Быстрый вывод, хорошее качество поверхности | Алюминий, медь, пластики (длинная сливная стружка) |
Механизм работы: высокий угол спирали создаёт винтовой эффект, активно выталкивая стружку вверх и наружу.
2. Глубина и ширина канавки — "грузоподъёмность"
Принцип работы:
- Широкая глубокая канавка = больше места для стружки
- Узкая мелкая канавка = быстрый засор
Золотое правило: объём канавки должен быть достаточным для размещения стружки, образующейся за один оборот фрезы, с запасом 50-100%.
Расчёт для примера:
- Фреза Ø10 мм, 2 зуба, подача 0.1 мм/зуб
- Объём стружки за оборот: ≈ 15 мм³
- Минимальный объём канавки: 22-30 мм³
3. Полировка канавок — "антипригарное покрытие"
Особенно важно для:
- Алюминия и его сплавов
- Меди, латуни
- Вязких пластиков
Эффект: гладкая поверхность снижает трение и предотвращает налипание стружки на стенки канавки.
4. Количество зубьев — баланс между выводом и производительностью
- Меньше зубьев (2-3): больше места для стружки, лучше вывод, но ниже скорость съёма материала
- Больше зубьев (4-6): выше производительность, но выше риск засорения
Рекомендация:
- Алюминий: 2-3 зуба
- Сталь: 3-4 зуба
- Чистовая обработка: 4-6 зубьев
Признаки правильного и неправильного вывода стружки
✅ Правильный вывод (фреза работает эффективно):
Признаки:
- Стружка вылетает из зоны резания на 15-30 см
- Равномерный звук работы
- Отсутствие вибраций
- Канавки фрезы остаются чистыми после остановки
❌ Неправильный вывод (фреза скоро сломается):
Тревожные сигналы:
- Стружка скапливается вокруг фрезы
- Появление дыма или запаха гари
- Изменение звука (визг, скрежет)
- Стружка приваривается к фрезе
Практические советы для улучшения вывода стружки
1. Выбор инструмента под материал
Для алюминия:
- Высокий угол спирали (45°-60°)
- 2-3 зуба
- Полированные канавки
- Острые режущие кромки без фаски
Для стали:
- Умеренный угол спирали (30°-45°)
- 3-4 зуба
- Упрочнённые канавки с износостойким покрытием
Для чугуна:
- Низкий угол спирали (10°-25°)
- 4-6 зубьев
- Неглубокие канавки
2. Оптимизация режимов резания
Ошибка: слишком маленькая подача
Почему плохо: образуется мелкая пылеобразная стружка, которая забивает канавки
Правильные настройки:
- Подача: достаточная для формирования нормальной стружки
- Обороты: соответствующие материалу и диаметру
- Глубина резания: не более 1/3 диаметра фрезы для хорошего вывода
3. Применение правильного охлаждения
Как помогает выводу:
- Уменьшает трение стружки о канавки
- Предотвращает налипание
- Снижает температуру
Лучшие варианты:
- Для алюминия: сжатый воздух или специальные аэрозоли
- Для стали: СОЖ (смазочно-охлаждающая жидкость)
- Для глубоких пазов: подача СОЖ под давлением через инструмент
Сравнение: острая фреза с плохим выводом vs слегка тупая с хорошим выводом
Условия теста: алюминий AlMg3, фреза Ø8 мм, глубина 10 мм
| Параметр | Острая фреза (плохой вывод) | Слегка тупая (хороший вывод) |
|---|---|---|
| Время до проблем | 3-5 минут | 20-30 минут |
| Качество поверхности | Хорошее первые 2 минуты | Стабильно хорошее |
| Температура | Быстро растёт до 200°C+ | Остаётся ниже 100°C |
| Количество деталей | 2-3 шт. | 15-20 шт. |
| Итоговая стоимость | Высокая (частая замена) | Низкая (долгий ресурс) |
Диагностика проблем по стружке
Таблица диагностики:
| Проблема | Вероятная причина | Решение |
|---|---|---|
| Стружка застревает | Слишком маленькая канавка | Фреза с большими канавками, увеличить подачу |
| Стружка наматывается | Высокая спираль на низких оборотах | Увеличить обороты, уменьшить спираль |
| Стружка пылеобразная | Слишком маленькая подача | Увеличить подачу минимум на 30% |
| Стружка приваривается | Перегрев, нет охлаждения | Добавить СОЖ, снизить обороты |
| Неравномерная стружка | Биение инструмента | Проверить крепление, заменить цангу |
Специальные конструкции для сложных случаев
1. Фрезы с переменным шагом зубьев
- Снижают вибрации
- Улучшают вывод стружки за счёт неравномерного распределения нагрузки
2. Фрезы с внутренним охлаждением
- Подача СОЖ под давлением через каналы в инструменте
- Эффективный вывод стружки из глубоких пазов
- Снижение температуры в зоне резания
3. Фрезы с стружколомателями
- Специальные насечки на передней поверхности
- Ломают длинную стружку на мелкие сегменты
- Облегчают вывод из глубоких отверстий
Технологические приёмы для сложных операций
1. Обработка глубоких карманов
Проблема: стружка не может выйти
Решение:
- Использовать фрезу с внутренней подачей СОЖ
- Применять стратегию трохоидального фрезерования
- Делать периодический вывод инструмента для очистки
2. Фрезерование вязких материалов
Проблема: стружка налипает на инструмент
Решение:
- Максимальный вывод стружки (высокая спираль)
- Агрессивное охлаждение
- Специальные покрытия (TiAlN)
Как проверить качество вывода стружки на практике
Экспресс-тест:
- Шаг 1: сделайте пробный проход длиной 50 мм
- Шаг 2: остановитесь и осмотрите стружку
- Шаг 3: проверьте канавки фрезы
- Шаг 4: оцените температуру
Критерии успеха:
- Стружка вылетает на 20-30 см от заготовки
- Канавки чистые после остановки
- Фреза тёплая, но не горячая
- Звук ровный, без скрежета
Экономический эффект правильного вывода стружки
Расчёт для небольшой мастерской:
Исходные данные:
- Фреза: 2000 руб.
- Стоимость часа работы: 1500 руб.
- Время замены инструмента: 15 мин.
| Сценарий | Ресурс | Простои на замену | Общие затраты |
|---|---|---|---|
| Плохой вывод стружки | 30 мин. | 750 руб. | 2000+750 = 2750 руб. |
| Хороший вывод стружки | 4 часа | 375 руб. | 2000+375 = 2375 руб. |
Экономия: 375 руб. на одной фрезе + время на переналадку
Заключение: три столпа эффективного фрезерования
Добиться максимальной эффективности и долговечности инструмента можно, соблюдая три принципа:
- Вывод стружки первичен — сначала обеспечьте эвакуацию отходов, потом думайте о заточке
- Геометрия важнее марки стали — правильно подобранная форма канавок важнее, чем супер-твёрдый сплав
- Стружка — ваш индикатор — она расскажет о процессе больше, чем любые датчики
Практический вывод: при выборе фрезы смотрите не только на диаметр и длину, а на:
- Угол спирали (соответствует ли материалу?)
- Объём канавок (хватит ли для вашей подачи?)
- Полировку канавок (особенно для алюминия)
- Количество зубьев (соответствует ли задаче?)
В нашем магазине представлен широкий выбор фрез. Наши консультанты помогут подобрать инструмент с учётом оптимального вывода стружки для ваших конкретных задач. Помните: правильная фреза окупается не ценой на полке, а временем и качеством на станке.