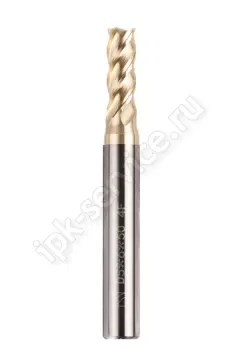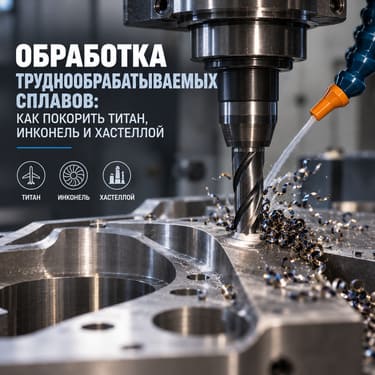
Современная промышленность все чаще сталкивается с материалами, которые обладают выдающимися эксплуатационными свойствами: жаропрочностью, коррозионной стойкостью и высокой удельной прочностью. Титановые сплавы, инконель и хастеллой — герои аэрокосмической, медицинской и химической отраслей. Однако их уникальные свойства становятся настоящим кошмаром для технолога и оператора. Высокая прочность, низкая теплопроводность и склонность к налипанию быстро выводят из строя стандартный инструмент.
В этом руководстве мы разберемся, как подобрать ключ к этим твердым материалам, выбрав правильный инструмент и стратегию резания.
В чем главная сложность? Особенности материалов
Прежде чем выбрать инструмент, нужно понять «противника».
-
Титановые сплавы (Ti6Al4V и др.):
-
Низкая теплопроводность: до 90% тепла, образующегося в зоне резания, не отводится со стружкой, а уходит в резец. Это приводит к быстрому перегреву и диффузионному износу.
-
Химическая активность: при высоких температурах титан активно вступает в реакцию с материалом инструмента (карбидами вольфрама), вызывая налипание и выкрашивание.
-
Высокий предел прочности: сохраняют прочность при высоких температурах.
-
-
Сплавы на основе никеля (инконель, хастеллой):
-
Рабочее упрочнение (наклеп): в процессе резания эти сплавы не пластично деформируются, а упрочняются, создавая на поверхности закаленный слой, который ускоряет износ инструмента при следующем проходе.
-
Абразивные карбиды: твердые частицы в их структуре работают как наждак, вызывая абразивный износ.
-
Высокая прочность при нагреве: сохраняют прочность даже при красном калении.
-
Общий вывод: главные враги — ТЕПЛО и ПРОЧНОСТЬ.
Выбор инструмента: геометрия, материал, покрытие
Обычная HSS-фреза здесь не справится. Нужен специализированный инструмент.
1. Материал режущей части
-
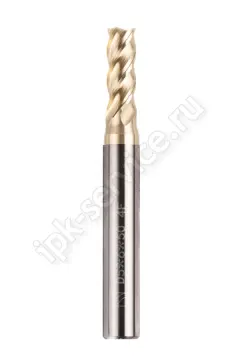
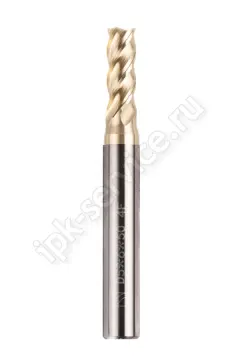
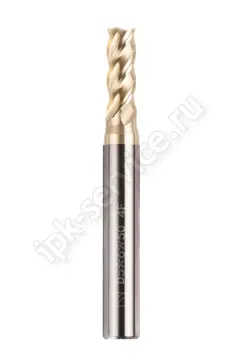
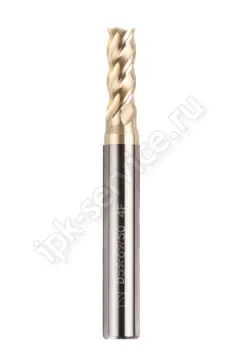
Твердый сплав (Carbide) — ОБЯЗАТЕЛЕН. Только качественные, мелкозернистые и ультрамелкозернистые марки с высокой жаропрочностью.
-
Для титана: марки с высоким содержанием кобальта и карбида тантала/ниобия (например, марки с суффиксом -A или специализированные S-марки). Они обладают высокой прочностью и стойкостью к термическим циклам.
-
Для сплавов никеля: используются твердые сплавы с высоким содержанием карбида тантала (TaC), которые устойчивы к краевому кратерообразованию и диффузии.
-
-
Поликристаллический алмаз (PCD): отлично показывает себя на титане, обеспечивая высокую стойкость, но дорог и не любит ударных нагрузок.
-
Поликристаллический кубический нитрид бора (PCBN): применяется для чистовой обработки закаленных сталей, но для никелевых сплавов используется реже из-за высокой химической активности.
2. Геометрия режущей кромки
Геометрия — это 50% успеха. Основные принципы:
-
Отрицательные передние углы: обеспечивают прочную режущую кромку, способную выдерживать высокие механические нагрузки.
-
Большие задние углы: уменьшают трение между задней поверхностью инструмента и заготовкой, снижая тепловыделение.
-
Острая, без фаски кромка: необходима для работы с вязкими материалами, чтобы резать, а не давить и не наклепывать материал.
-
Полированные канавки: критически важны для титана! Полировка предотвращает налипание стружки и улучшает ее отвод.
-
Малое количество зубьев: обеспечивает больше места для размещения стружки, предотвращая заклинивание.
3. Покрытие
Правильное покрытие создает барьер между инструментом и материалом.
-
TiAlN (нитрид алюмотитана): стандарт для высоких температур. Образует стойкую оксидную пленку при нагреве. Хорош для титана и никелевых сплавов.
-
AlTiN (нитрид титаноалюминия): содержит больше алюминия, чем TiAlN, поэтому еще более термостоек. Лучший выбор для самых тяжелых условий.
-
CrN (нитрид хрома): обладает низким коэффициентом трения, что хорошо для предотвращения налипания титана.
Стратегии резания: тактика победы над материалом
Даже с лучшим инструментом можно провалиться, используя неверную стратегию.
-
Режимы резания: НИЗКАЯ СКОРОСТЬ, СРЕДНЯЯ ПОДАЧА.
-
Скорость резания (Vc): должна быть низкой, чтобы контролировать температуру. Для титана — 30-60 м/мин, для никелевых сплавов — 20-40 м/мин.
-
Подача (fz): достаточно высокая, чтобы резец работал в материале, а не тер его. Это предотвращает наклеп. Типичное значение 0.08-0.15 мм/зуб.
-
Глубина резания (ap, ae): работайте со стабильным, уверенным сечением стружки. Лучше сделать несколько проходов с умеренной глубиной, чем один с риском поломки инструмента.
-
-
Надежное закрепление заготовки. Эти материалы создают огромные усилия резания. Любой люфт приведет к вибрации и выкрашиванию кромки.
-
Максимально жесткая система СПИД (Станок-Приспособление-Инструмент-Деталь). Используйте короткие и мощные державки, гидропатроны.
-
Обильная и правильная подача СОЖ.
-
Идеальный вариант: подача под высоким давлением (70-100 бар) через инструмент. Это решает две задачи: охлаждает режущую кромку и ломает стружку, вымывая ее из зоны резания.
-
Состав СОЖ: используйте смазочно-охлаждающие жидкости с высокими смазывающими и противозадирными свойствами.
-
Ключевые выводы
-
Титан боится тепла — ваш приоритет охлаждение и острый, полированный инструмент.
-
Инконель и хастеллой боятся наклепа — ваш приоритет достаточная подача и прочная геометрия, которая режет, а не давит.
-
Не экономьте на инструменте. Дешевый твердый сплав сгорит за минуты, тогда как специализированный проработает часы.
-
Жесткость и стратегия важнее скорости. Терпеливая, методичная обработка с правильными режимами принесет гораздо лучший результат, чем попытки «проскочить» на высоких оборотах.
Обработка труднообрабатываемых материалов — это вызов, но с правильным инструментом и знаниями он превращается в рутинную и прибыльную работу. В каталоге нашего магазина вы найдете специализированный инструмент и оснастку, предназначенные для обработки титана, инконеля и хастеллоя. Если есть вопросы, наши специалисты с радостью помогут вам, просто оставьте заявку.