Правильная настройка фрезерного станка определяет не только качество обработки, но и безопасность оператора. В этой статье мы разберём типичные ошибки при наладке оборудования, их последствия и профессиональные методы корректировки параметров.
1. Ошибка: Неверная центровка шпинделя
Последствия:
- Конусность обработанных поверхностей
- Повышенный износ инструмента
- Вибрации при работе
Как исправить:
- Используйте индикаторную стойку с точностью 0,01 мм
- Проверьте биение в 4 точках (0°, 90°, 180°, 270°)
- Допустимое отклонение: не более 0,02 мм на 300 мм длины
Совет: Для станков ЧПУ применяйте лазерный центровщик
2. Ошибка: Неправильная установка заготовки
Типичные проблемы:
- Недостаточное прижимное усилие
- Отсутствие выверки по базовым плоскостям
- Использование изношенных установочных элементов
Правильная технология:
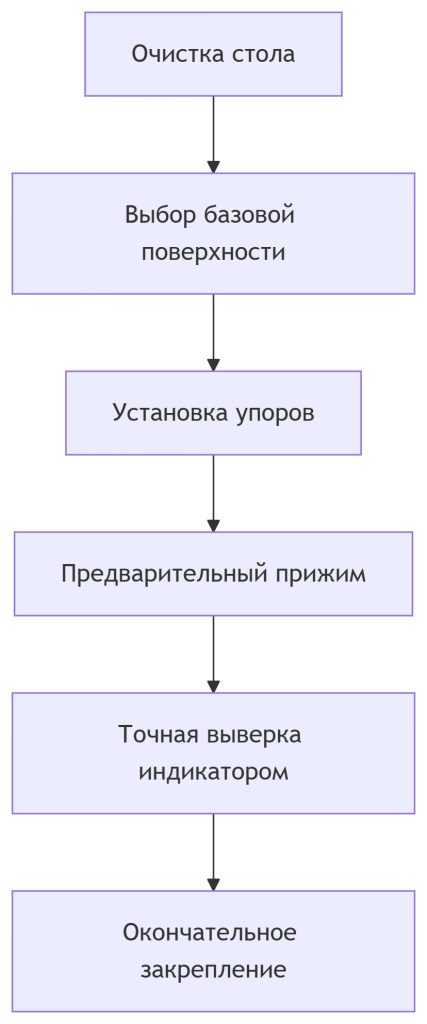
3. Ошибка: Неучёт тепловых деформаций
Факты:
- При нагреве на 10°C шпиндель удлиняется на 0,01-0,03 мм
- Станина может деформироваться на 0,1-0,5 мм
Методы компенсации:
- Прогрев станка 15-20 минут на 2000 об/мин
- Использование термокомпенсирующих систем
- Контроль температуры охлаждающей жидкости
4. Ошибка: Неправильный подбор режимов резания
Рекомендуемые параметры для стали 45:
| Параметр | Черновая обработка | Чистовая обработка |
| Скорость | 120-180 м/мин | 200-250 м/мин |
| Подача | 0,15-0,25 мм/зуб | 0,05-0,1 мм/зуб |
| Глубина | 3-5 мм | 0,3-0,8 мм |
*Важно: Для жаропрочных сплавов уменьшите скорость на 30-40%*
5. Ошибка: Пренебрежение обслуживанием направляющих
График обслуживания:
- Ежедневно: Визуальный осмотр, удаление стружки
- Еженедельно: Проверка смазки, долив масла
- Ежемесячно: Контроль геометрии, замена смазки
Признаки износа:
- Задиры на поверхности
- Люфт более 0,05 мм
- Неравномерное движение каретки
6. Ошибка: Неправильная настройка СОЖ
Критерии правильной настройки:
- Давление: 6-15 бар (зависит от операции)
- Расход: 8-12 л/мин на режущую кромку
- Температура: 18-22°C
Распространённые проблемы СОЖ:
- Недостаточный отвод стружки
- Коррозия деталей
- Вспенивание жидкости
7. Ошибка: Неверная калибровка электроники
Проверяемые параметры:
- Точность шаговых двигателей
- Калибровка датчиков положения
- Настройка ЧПУ по осям
Методика проверки:
- Использование эталонных кубов
- Лазерные интерферометры
- Программные тесты (например, Ballbar-тест)
Чек-лист правильной настройки
- Проверка центровки шпинделя
- Калибровка системы ЧПУ
- Прогрев станка
- Контроль закрепления заготовки
- Проверка уровня СОЖ
- Осмотр направляющих
- Подбор оптимальных режимов
Вывод
Избежать ошибок настройки поможет:
✔ Системный подход к проверкам
✔ Использование качественного инструмента
✔ Регулярное обслуживание оборудования
✔ Учёт особенностей обрабатываемого материала
В нашем магазине вы найдёте станочную оснастку. При наличии вопросов оставляйте заявку на бесплатную консультацию.