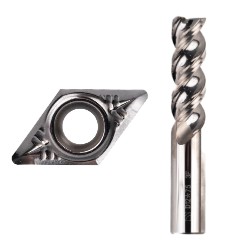
Обработка пластичных металлов — меди, алюминия, их сплавов — кажется простой задачей: они мягкие, легко режутся. Но именно эта мягкость и пластичность становятся источником главных проблем: материал налипает на резец, рвется вместо того, чтобы чисто срезаться, а вместо зеркальной поверхности получается рябая, с задирами и наростом. Стандартный инструмент для стали здесь не просто неэффективен — он губителен.
В этой статье мы разберем специфику работы с «липучими» металлами, объясним, как геометрия инструмента и правильное охлаждение помогают добиться безупречного результата, и дадим четкие практические рекомендации.
В чем корень зла: почему медь и алюминий такие «сложные»?
Чтобы бороться с проблемой, нужно понять ее природу.
- Низкая температура плавления: алюминий плавится при ~660°C, медь — при ~1085°C. В зоне резания локально возникают температуры 400-600°C, что близко к точке размягчения. Металл не срезается, а «намазывается».
- Пластичность и вязкость: материал не отламывается, образуя короткую стружку, а тянется, создавая длинные, сливные петли, которые могут намотаться на инструмент или деталь.
- Химическая активность (особенно алюминия): на открытой поверхности мгновенно образуется твёрдая оксидная пленка (Al₂O₃), которая действует как абразив.
- Склонность к налипанию (адгезии): частички размягченного металла под давлением и температурой привариваются к режущей кромке, образуя нарост (built-up edge, BUE). Этот нарост меняет геометрию инструмента, рвет поверхность и, отрываясь, уносит с собой частицы твердосплавной пластины.
Фундамент успеха: выбор и подготовка инструмента
1. Материал режущей части
Твердый сплав (Carbide) — основной выбор:
- Требование: полированные поверхности канавок. Шероховатая поверхность — идеальный «крючок» для налипания.
- Структура: мелкозернистые или субмикронные марки для большей остроты и гладкости кромки.
- Покрытие: без покрытия или специальные полированные покрытия с низким коэффициентом трения. Стандартное TiN или TiAlN может иногда ухудшать ситуацию.
- Альтернатива для чистовых работ: поликристаллический алмаз (PCD). Идеален для алюминия, абсолютно инертен, обеспечивает максимальную стойкость и качество поверхности. Для меди менее распространен из-за химического взаимодействия при высоких температурах.
2. Геометрия — главное оружие против налипания
Правило: чем острее и свободнее режет инструмент, тем меньше налипает материал.
- Большой положительный передний угол (γ): острая кромка легко врезается, снимает тонкую стружку с минимальным давлением, режет, а не давит.
- Большой задний угол (α): уменьшает трение задней поверхности об обработанную деталь, предотвращая наводку и дополнительный нагрев.
- Острая, безфасковая режущая кромка: любая фаска (Т-образная) создает зону повышенного давления, способствующую налипанию. Кромка должна быть как можно острее.
- Широкие, полированные стружечные канавки: обеспечивают беспрепятственный отвод длинной, сливной стружки. Если стружке некуда деваться, она начинает налипать и наматываться.
- Большой угол наклона канавки (спирали): для фрез и сверл — высокий угол (45° и более) активно выталкивает стружку из зоны резания.
Режимы резания: создаем условия для чистого среза
Неправильные режимы сведут на нет преимущества даже самого лучшего инструмента.
Скорость резания (Vc): быстро, но не перегревая
- Алюминий: высокая скорость (200-1000+ м/мин для твердого сплава, до 3000 м/мин для PCD). Высокая скорость способствует формированию элементной стружки и «проскальзыванию» материала по полированной поверхности инструмента.
- Медь: выше средней (150-400 м/мин). Медь хуже отводит тепло, поэтому чрезмерно высокие скорости могут привести к перегреву и усилению налипания.
Подача (f): достаточная, чтобы резать
- Ошибка: слишком малая подача. Инструмент начинает не резать, а тереть, вызывая наклеп, нагрев и активное налипание.
- Правило: достаточная, уверенная подача. Она обеспечивает образование стружки нужной толщины, которая эффективно уносит тепло.
- Рекомендация: для чистовой обработки под зеркало — подача в пределах 0.05-0.15 мм/об (на зуб для фрезы).
Глубина резания (ap)
- Для чистового прохода под зеркало — небольшая (0.1-0.5 мм), но достаточная, чтобы резец работал острой частью кромки, а не ее вершиной.
Охлаждение и смазка: не просто охладить, а смазать
Вода или стандартная эмульсия для стали здесь плохие помощники. Нужны средства, которые создают защитный барьер.
- Сжатый воздух (обдув): отличное решение, особенно для алюминия. Выдувает стружку из зоны резания и охлаждает, не создавая грязи. Можно комбинировать с минимальным количеством масла через систему MQL (Minimum Quantity Lubrication).
- Спиртосодержащие жидкости, керосин, WD-40: эффективны для алюминия. Хорошо смазывают, испаряются, не оставляя следов.
- Специальные масла для цветных металлов: имеют противозадирные и противоналипающие присадки.
- Правило: обильно и точно в зону резания. Цель — не охладить деталь в целом, а подать смазку точно между стружкой, режущей кромкой и заготовкой.
Практические таблицы: шпаргалка для наладчика
Таблица 1: Выбор инструмента для чистовой обработки под зеркало
| Материал | Тип инструмента | Ключевые особенности | Альтернатива |
|---|---|---|---|
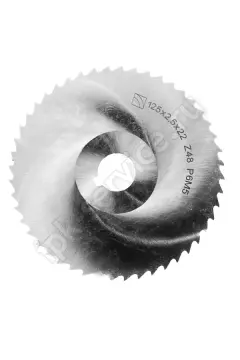
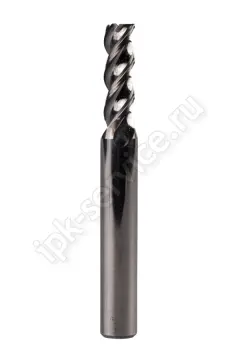
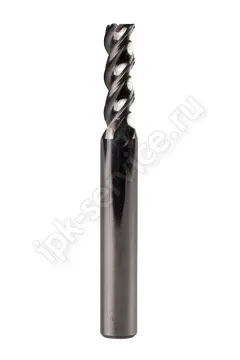
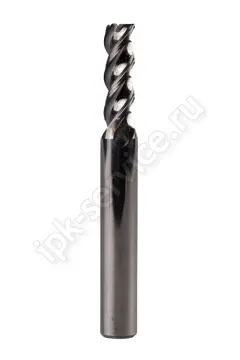
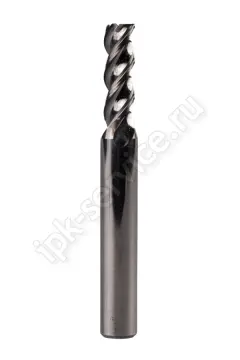
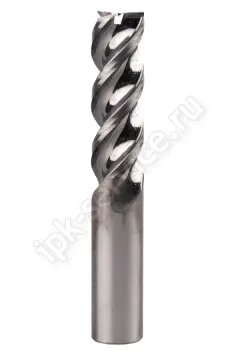
| Алюминий (чистый, силумин) | Твердосплавная фреза/пластина «ALU» | Полированные канавки, острый угол, 2-3 зуба | PCD-инструмент (макс. качество) |
| Алюминий (ковочные сплавы, e.g. 7075) | Твердосплавная фреза «NANO» | Упрочненная субмикронная структура, покрытие AlTiN | |
| Медь, латунь | Твердосплавный резец без покрытия | Максимально полированные поверхности, острая кромка | Инструмент из быстрорежущей стали (HSS) с полировкой |
Таблица 2: Режимы резания для получения качественной поверхности
| Операция | Алюминий (Vc, м/мин) | Медь/Латунь (Vc, м/мин) | Подача (f, мм/об) | Глубина (ap, мм) |
|---|---|---|---|---|
| Черновая обработка | 300-600 | 200-350 | 0.15-0.4 | 2-5 |
| Получистовая | 400-800 | 250-400 | 0.08-0.2 | 0.5-2 |
| Чистовая («под зеркало») | 500-1000+ | 300-450 | 0.05-0.12 | 0.1-0.5 |
Техника ведения инструмента: финальные штрихи
- Сведите вибрации к нулю. Любое явление разрушает хрупкую острую кромку и мгновенно ухудшает качество. Используйте максимально жесткое крепление, сведите вылет к минимуму.
- Для зеркальной поверхности последний проход должен быть «проходом на вылет» — без изменения глубины резания и подачи, желательно без повторного врезания в материал.
- Следите за стружкой. Она должна быть однородной, светлой (серебристой для Al, золотистой для Cu), вылетать из зоны резания. Если стружка начинает темнеть, наматываться или менять форму — немедленно проверьте инструмент и режимы.
Что делать, если проблема уже возникла?
- Налипание на инструменте: не соскабливайте металлическим предметом! Вы повредите полировку. Используйте деревянный или медный скребок, специальные химические очистители для инструмента.
- Задиры на детали: скорее всего, оторвался нарост (BUE). Остановитесь, смените или заточите инструмент. Дальнейшая обработка тупым инструментом с налипанием только усугубит ситуацию. Задиры можно попытаться убрать очень мелкой абразивной пастой или повторным чистовым проходом новым острым инструментом.
Заключение: три столпа успешной обработки пластичных металлов
Добиться зеркальной поверхности на меди и алюминии без налипания — это не магия, а строгое соблюдение технологической цепочки:
- Правильный инструмент: острый, с полированными поверхностями, специальной геометрией. ALU-серия или PCD для алюминия.
- Агрессивные режимы: высокая скорость и достаточная подача для чистого среза и отвода тепла со стружкой.
- Специальная смазка: не вода, а воздух, керосин, спирт или MQL, поданные точно в зону резания для предотвращения адгезии.
Забудьте о подходах, которые работают со сталью. В мире пластичных металлов побеждает не сила, а острота, скорость и чистота. Инвестируйте в специализированный инструмент — и он вернется вам безупречным качеством деталей, отсутствием брака и сэкономленным временем.
В нашем каталоге представлен широкий выбор фрез, резцов и пластин, оптимизированных для обработки алюминия, меди и их сплавов. Наши специалисты помогут подобрать идеальное решение для вашей задачи — от черновой заготовки до финального зеркального блеска. Оставляйте заявку на бесплатную консультацию!