Метчик выбирают не только по диаметру и шагу. Нужно знать профиль резьбы, требуемое поле допуска, материал детали, глубину и тип отверстия, а также способ синхронизации подачи на станке. Ошибка в любом из этих пунктов может привести к браку или поломке.
Полное обозначение резьбы
Запишите систему резьбы, номинальный диаметр, шаг, правое или левое направление и поле допуска. Для дюймовой резьбы число ниток на дюйм не равно шагу в миллиметрах. Метчики одинакового диаметра с разным профилем не взаимозаменяемы. Для конической резьбы дополнительно нужна согласованная глубина ввинчивания и метод контроля.
Режущий или формующий
Режущий метчик удаляет материал, а формующий создаёт профиль пластической деформацией. Их нельзя менять без пересмотра диаметра подготовленного отверстия, требований к материалу и смазыванию. Формование не предназначено для любой заготовки. Диаметр сверления назначают по таблице конкретного метчика и требуемому профилю, а не по одному приближённому правилу «диаметр минус шаг».
Глухое и сквозное отверстие
| Условия | Что проверять |
|---|---|
| Сквозное отверстие | Есть ли место для выхода заходной части и отвода стружки |
| Глухое отверстие | Запас под заход, стружку и торможение до дна |
| Длинностружечный материал | Предусмотренное конструкцией направление вывода стружки |
| Малый доступ к дну | Длину заходной части и фактическую глубину полного профиля |
Геометрия канавок
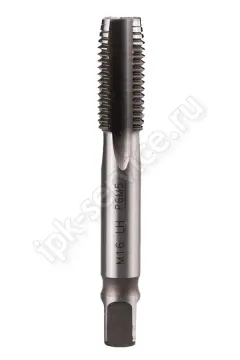
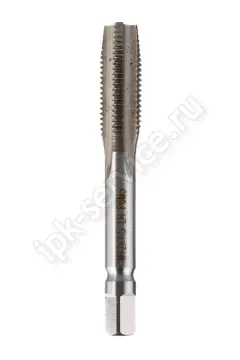
Винтовые канавки часто применяют для вывода стружки из глухого отверстия, а винтовой подточенный заход — для направления стружки вперёд в сквозном. Это не абсолютное правило для всех материалов и исполнений: назначение проверяют по конкретной серии. Внешнее сходство канавок не заменяет обозначения. Длина резьбовой части инструмента также не равна гарантированной глубине нарезания.
Подача и режим станка
При синхронном нарезании однозаходной резьбы минутная подача связана с оборотами: Vf = n × P. Например, при P = 1 мм и n = 500 об/мин расчётная подача равна 500 мм/мин. Это арифметический пример, не рекомендация скорости для стали. Режим подачи, реверс и компенсацию задают по руководству станка и патрона; произвольное уменьшение подачи при прежних оборотах опасно.
Проверка первой детали
Контролируйте диаметр подготовленного отверстия, фаску, фактическую глубину, СОЖ и стружку. Резьбу проверяют предусмотренными чертежом средствами контроля, а не только пробным болтом. При росте нагрузки или ухудшении поверхности остановите процесс и установите причину. Для подбора пришлите полное обозначение резьбы, материал, глубины сверления и полного профиля, тип патрона и модель станка.
Сервисы для вашей задачи
Результат расчёта проверяют в конкретных условиях обработки. Для консультации передайте чертёж, материал и полную маркировку инструмента.
Примеры из действующего каталога
Эти позиции приведены для сравнения обозначений и исполнения. Совместимость и применимость к вашей операции проверяют отдельно.